Producten
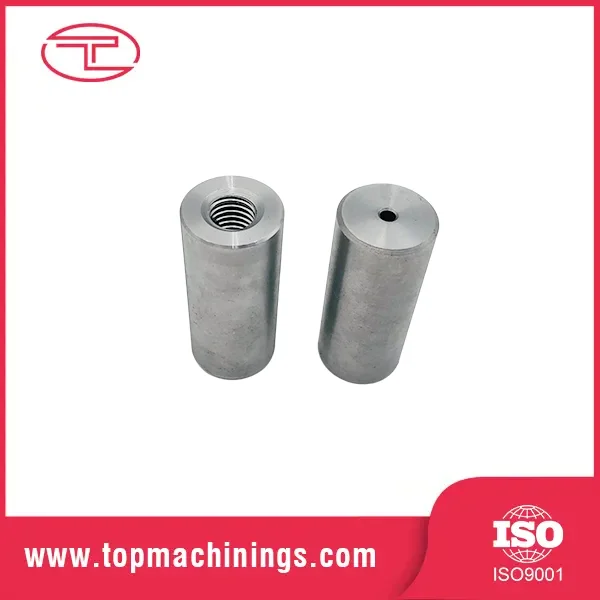
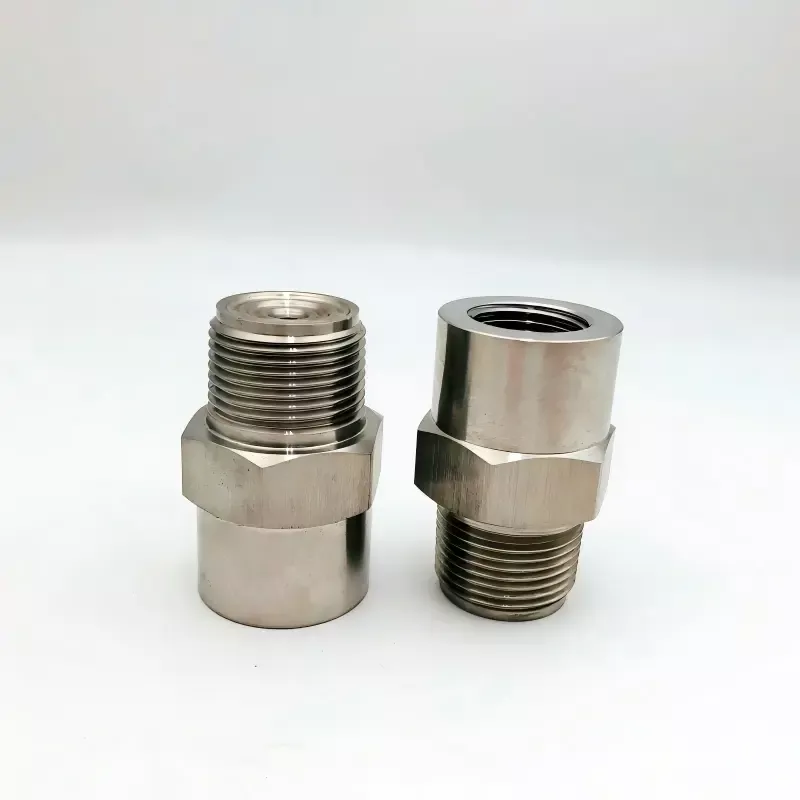
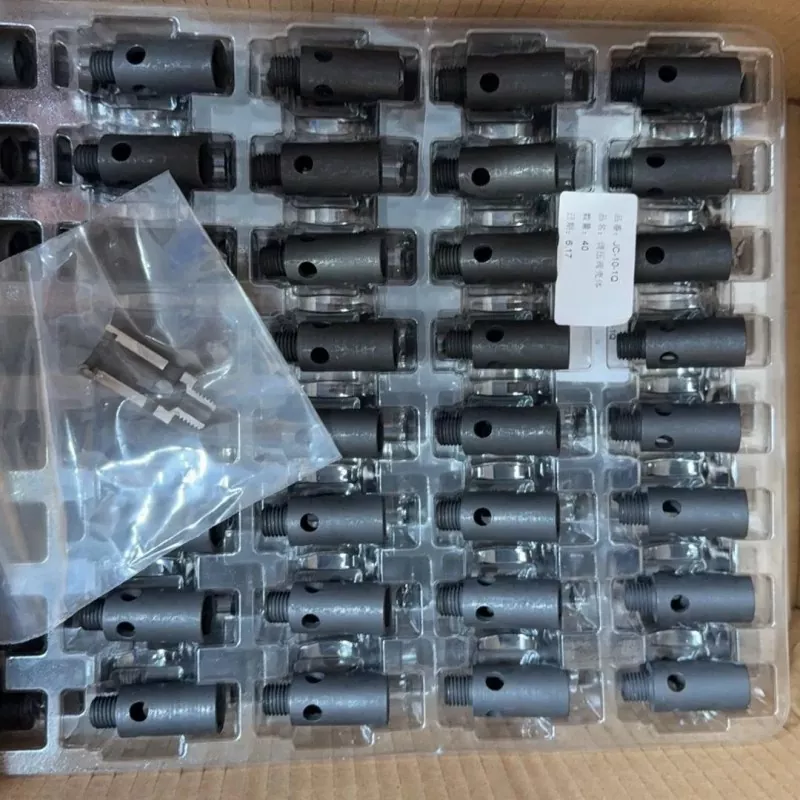
Precisie draaiende holle cilindercomponent
  • Precisie draaiende holle cilindercomponentPrecisie draaiende holle cilindercomponent

Precisie draaiende holle cilindercomponent

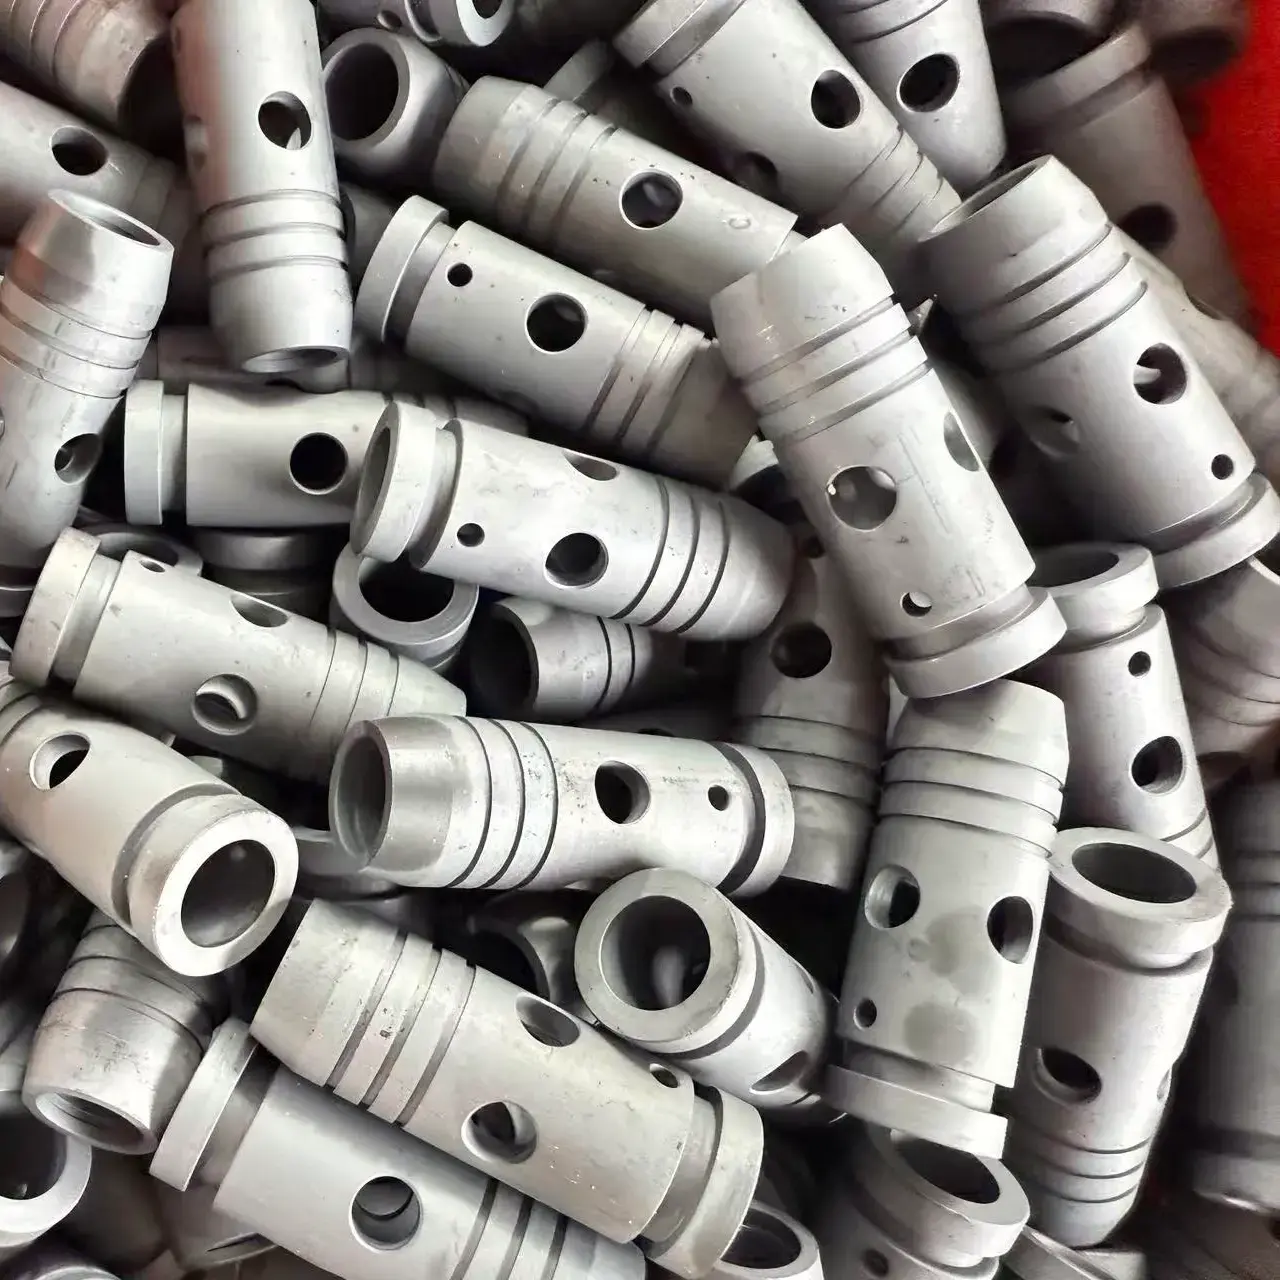
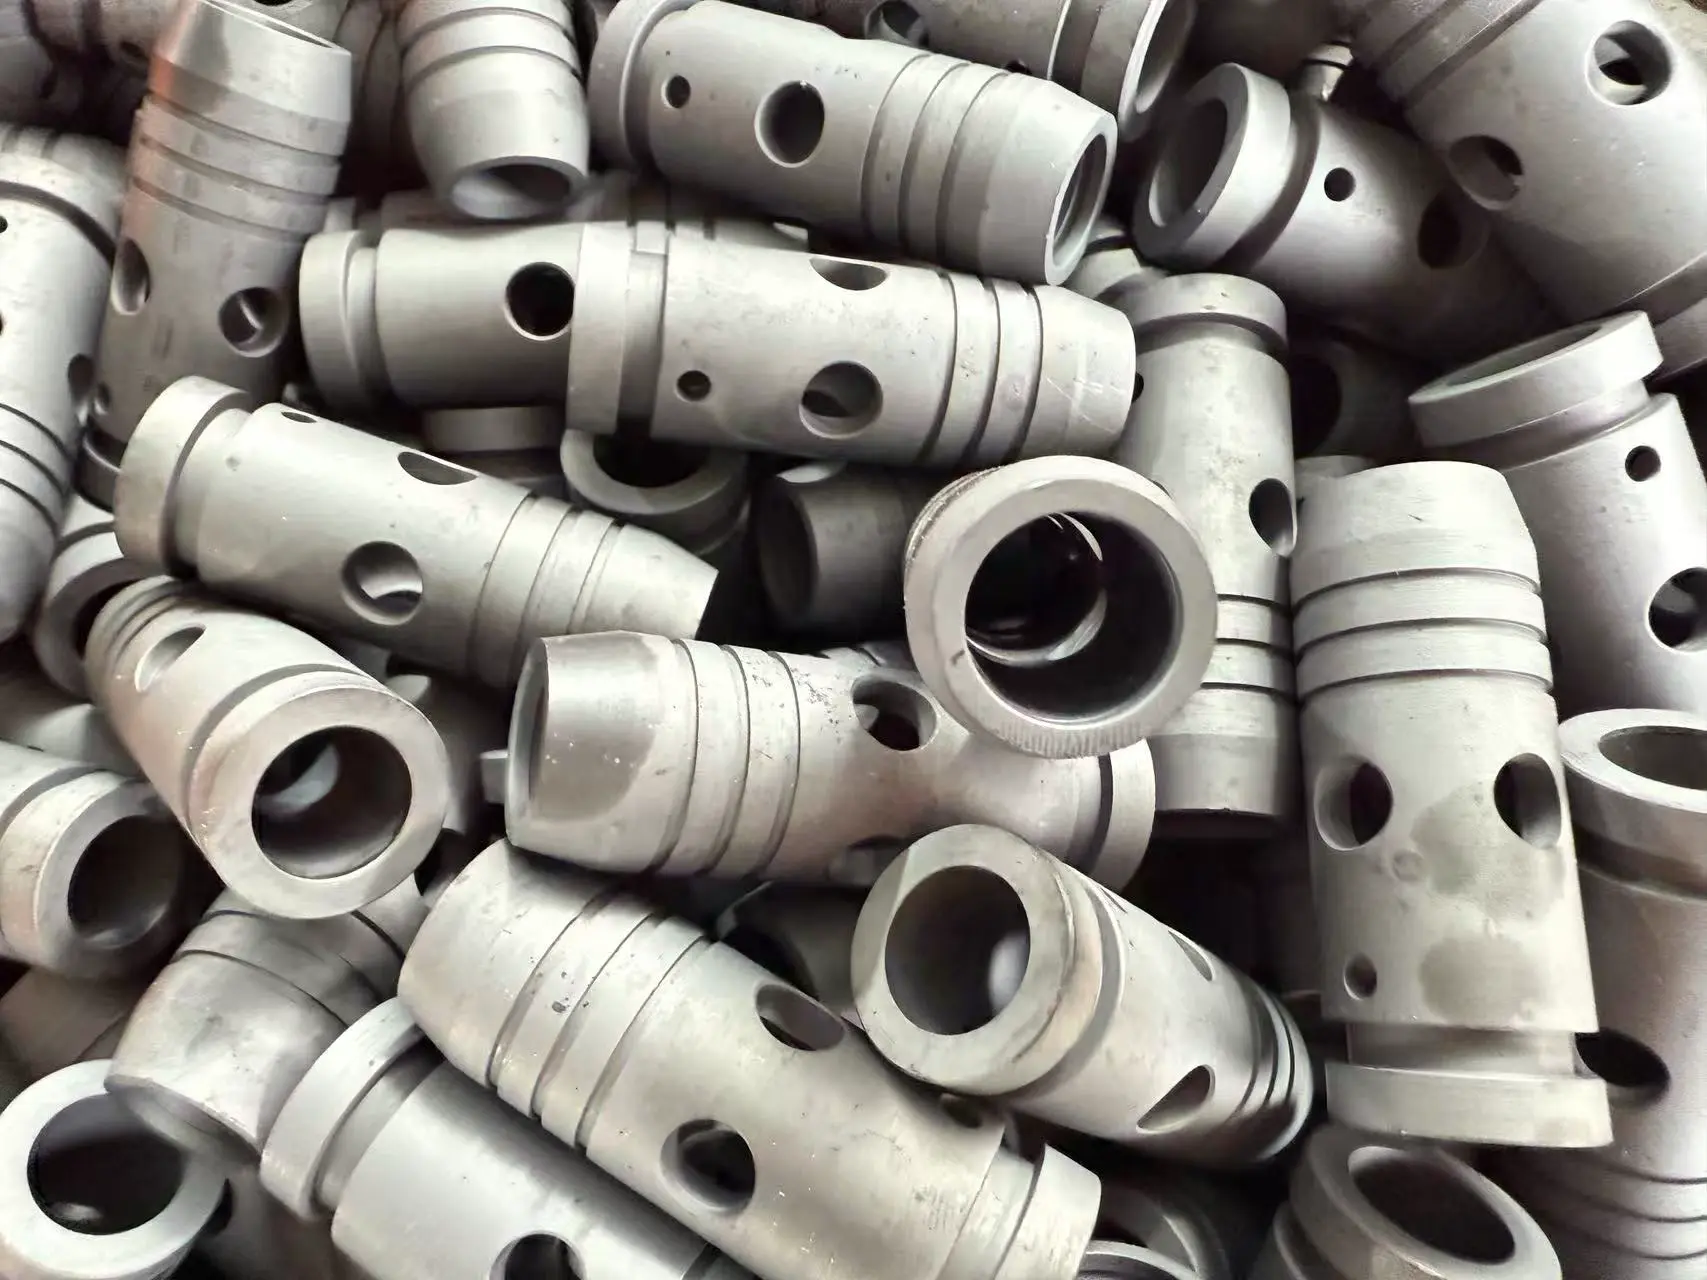
Tuoyuan Metal bewerkt de precisiedraaiende holle cilindercomponent in China op snelle CNC-draaibanken, met boorgaten van 5 mm tot 80 mm tot ± 0,01 mm met een wanddikte van maximaal 0,05 mm. Er zijn dunne wanden gepland in zachte kaken, zodat het onderdeel niet terugveert wanneer de boorhouder loslaat. Stuur de tekening door, dan bevestigen wij de haalbare wanddikte, de boringverhouding en het proces voordat we offerte maken.
    Beoordeling: 5.0
    (Beoordeling aantal: 1)

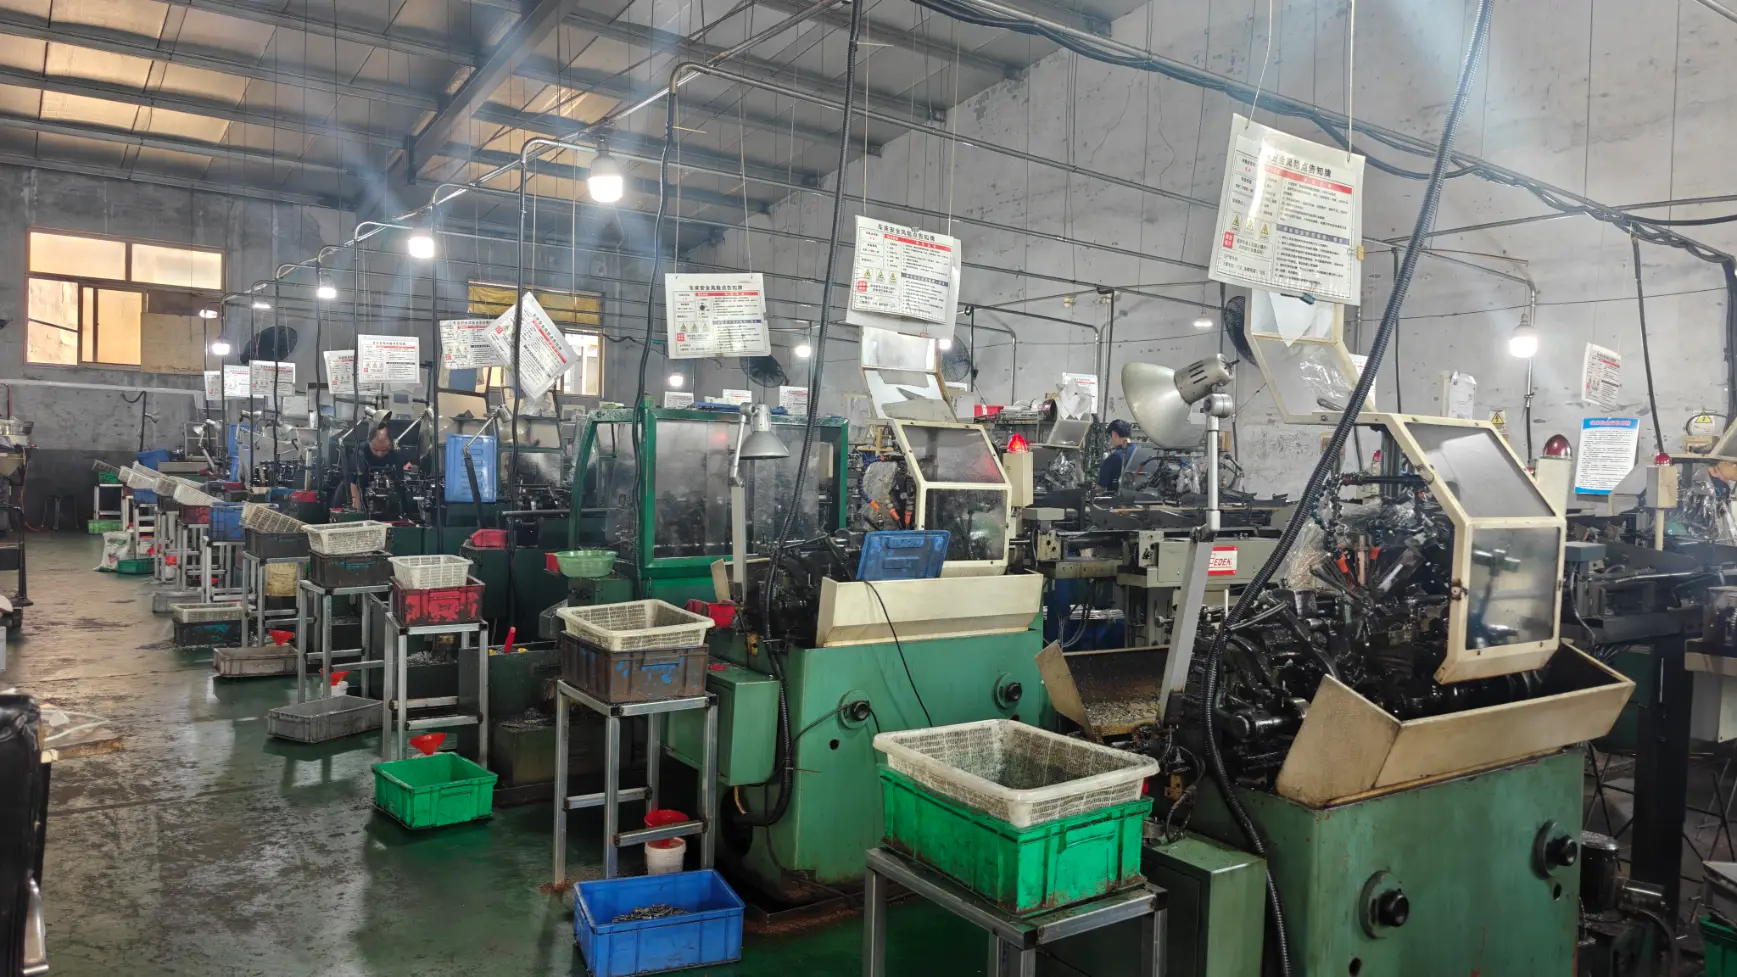
    Tuoyuan Metal draait de precisiedraaiende holle cilindercomponent op draaibanken met dubbele spil en bewerkingscentra onder één dak in het Jimo-district, Qingdao. Kotteren, draaien en nabewerkingen blijven op één procesplaat, zodat de boring en de buitendiameter tegen dezelfde basislijn worden gemeten. Stuur de tekening en de offerte komt terug met het procesplan, een eerste artikelrapport en een prijs voor de volumes die u verwacht te gaan draaien. Materiaalcertificaten en OEM-verpakkingen reizen mee met elke zending.

    Producteigenschappen

    Deze holle cilindrische onderdelen worden gebruikt in samenstellingen waarbij nauwkeurigheid van de boring, wanddikte en uitlijning tussen interne en externe oppervlakken vereist zijn.

    1. Nauwkeurige boringcontrole

    De boringdiameter wordt standaard geregeld op ±0,01 mm, waarbij ±0,005 mm beschikbaar is voor geselecteerde functies. Metingen worden uitgevoerd via de boordiepte in plaats van alleen het ingangsgebied te controleren, waardoor maatveranderingen langs het binnenoppervlak worden geïdentificeerd.

    2. Stabiele dunne wandbewerking

    Dunwandige onderdelen worden bewerkt met geschikte klemmethoden om vervorming na het loslaten uit de spantang te verminderen. Het proces maakt waar nodig gebruik van geboorde kaken, waardoor de klemkracht zich over de omtrek kan verdelen.

    3. Consistente wanddikte

    Wandvariatie wordt gecontroleerd binnen 0,05 mm en gecontroleerd op meerdere posities rond de omtrek. Deze inspectiemethode helpt bij het identificeren van niet-gecentreerde boringen vóór verzending.


    Specificaties

    Naam Precisie draaiende holle cilindercomponent
    Materiaal 304 / 316 / 316L roestvrij staal, 1045 koolstofstaal, 6061 / 7075 aluminium, messing, brons
    Buitendiameter 8 mm - 200 mm
    Boring diameter 5 mm - 180 mm
    Wanddikte 1,0 mm - 30 mm; dunner bij beoordeling
    Lengte 5 mm - 500 mm
    Boring tolerantie ±0,01 mm standaard; ±0,005 mm op geselecteerde functies
    Rondheid 0,01 mm standaard
    Wandvariatie binnen 0,05 mm
    Concentriciteit 0,02 mm tussen boring en buitendiameter
    Oppervlakteafwerking Ra 0,4 - 1,6 µm op boringen zoals machinaal bewerkt
    Boring afwerking Passiveren, honen, hardverchromen, anodiseren, plateren


    Toepassingen

    Dankzij de holle structuur kunnen deze bewerkte onderdelen worden gebruikt waar interne doorgangen, nauwkeurige pasoppervlakken en stabiele afmetingen vereist zijn. Precisiedraaiende holle cilindercomponent wordt vaak gebruikt in mechanische assemblages die afhankelijk zijn van de uitlijning van de boring en een gecontroleerde wanddikte.

    ● Hydraulische en pneumatische cilindervoeringen, hulzen en pakkingbuslichamen

    ● Lagerhuizen en bussen waar de uitlijning van de as belangrijk is

    ● Geleidebuizen en bussen gebruikt in automatiserings- en verpakkingsapparatuur

    ● Sensor- en instrumentbehuizingen met nauwkeurige interne oppervlakken

    ● Filter- en afscheiderlichamen voor mediumstroomtoepassingen

    ● Slijthulzen en afstandhouders geïnstalleerd in mechanische constructies

    Bewerkingsproces

    De productievolgorde voor precisiedraaiende holle cilindercomponenten is gericht op het behouden van de nauwkeurigheid van de boring en het beheersen van vervorming tijdens de bewerking.

    1. Ruw draaien en voorbereiding

    De grondstof wordt voorbereid en bij een ruwe bewerking wordt het overtollige materiaal verwijderd, terwijl er ruimte overblijft voor afwerkingsbewerkingen.

    2. Boringafwerking

    Inwendig kotteren wordt voltooid volgens de vereiste diameter, diepte en tolerantie. Voor diepere boringen worden de bewerkingsparameters aangepast aan de lengte-diameterverhouding.

    3. Afwerking van de externe diameter

    De buitendiameter wordt na inwendige bewerking afgewerkt om de relatie tussen de boring en het buitenoppervlak te behouden.

    4. Inspectie vóór verzending

    Maatgegevens, materiaalcertificaten en inspectiegegevens kunnen worden opgesteld volgens de projectvereisten.


    Materiaalkeuze

    De materiaalkeuze hangt af van de werkomgeving, corrosie-eisen, bewerkingsomstandigheden en eindmontage-eisen.


    Materiaal Bewerkingsnota Gemeenschappelijke toepassing
    304 roestvrij Hardt snel uit; lichtdoorlaat en royale koelvloeistof Cilindervoeringen, pomphulzen
    316L roestvrij Lasvriendelijk met molybdeen voor chloridegebruik Behuizingen voor chemische en voedselapparatuur
    1045 koolstofstaal Gehard na bewerking waar slijtage van belang is Hydraulische pakkingbuslichamen en cilinders
    6061 aluminium Snel te bewerken, licht, geanodiseerd Geleidingsbuizen en afstandhouders voor automatisering
    Brons/messing Lageroppervlak met natuurlijke smering Busvormstukken en slijthulzen


    Kwaliteitscontrole

    Inspectie richt zich op boringnauwkeurigheid, rondheid, concentriciteit en wanddikte. Elke meting houdt verband met de bewerkingsvereisten om ervoor te zorgen dat de afgewerkte onderdelen voldoen aan de tekeningspecificaties.

    1. Boringmeting

    Interne micrometers, luchtmeters en boringvergelijkers worden gebruikt om de boringafmetingen op verschillende diepten te controleren in plaats van alleen het openingsgebied te meten.

    2. Geometrieverificatie

    Rondheid, rechtheid en positienauwkeurigheid worden gecontroleerd aan de hand van de meetgegevens van het eerste artikel. De concentriciteit van de boring en de buitendiameter kan binnen 0,02 mm worden geregeld.

    3. Inspectie van de wanddikte

    De wanddikte wordt op meerdere punten rond de omtrek gemeten om een ​​ongelijkmatige materiaalverdeling te identificeren.

    4. Productiegegevens

    Materiaalcertificaten en meetinformatie worden geregistreerd volgens het taaknummer voor het volgen van de productie.


    Waarom voor ons kiezen

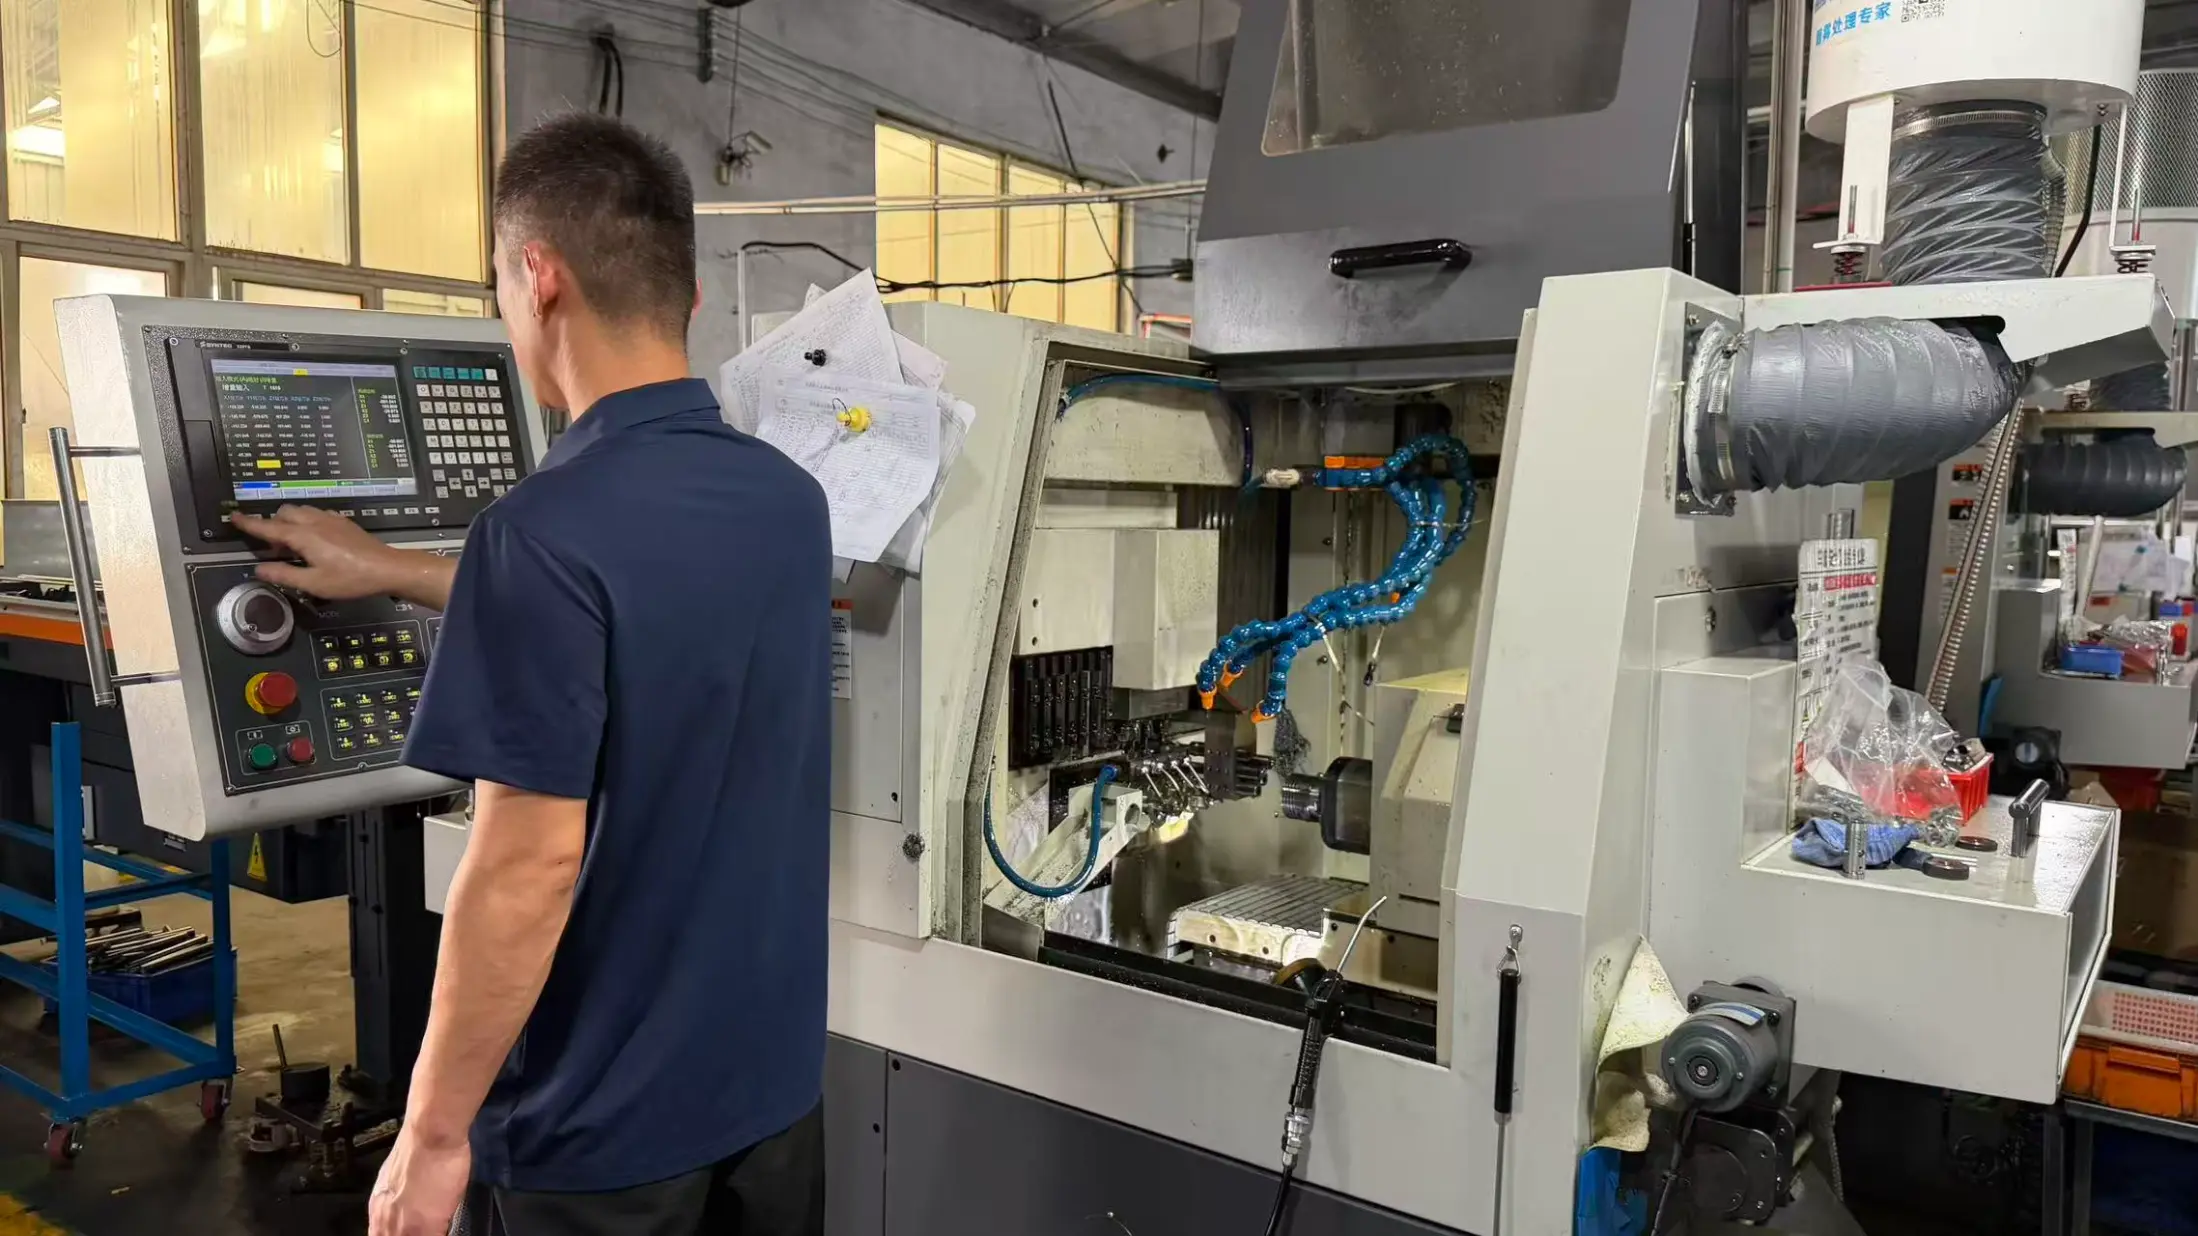
    Tuoyuan Metal verwerkt precisiedraaiende holle cilindercomponenten via CNC-draai- en bewerkingsbewerkingen in haar werkplaats in Jimo District, Qingdao. Draai-, kotter- en secundaire bewerkingen worden beheerd onder hetzelfde productiesysteem om procesverschillen tussen bewerkingsstappen te verkleinen.

    Apparatuur

    De werkplaats omvat 20 hogesnelheidsprecisie-CNC-draaibanken, 5 bewerkingscentra, 10 centraalboordraaibanken met dubbele spil en 30 automatische draaibanken.

    Productiegebied

    De faciliteit beslaat 5.000 m² met interne oppervlaktebehandelingscapaciteit en ERP-gestuurde productieplanning.

    Kwaliteitssysteem

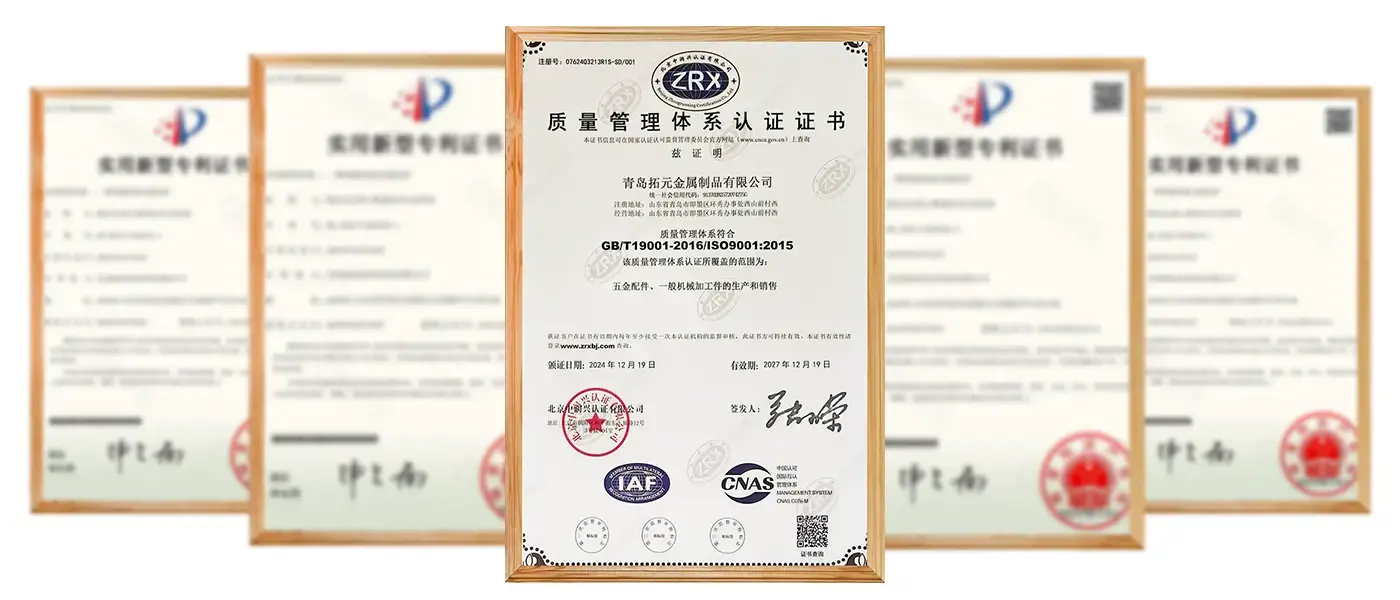
    De productie volgt de kwaliteitsmanagementvereisten van ISO 9001, waarbij indien nodig externe inspectie door SGS of TUV beschikbaar is.

    Productiecapaciteit

    De jaarlijkse productie bedraagt ​​meer dan 100 miljoen metalen precisieonderdelen en ondersteunt zowel de productie van monsters als reguliere productieprogramma's.


    Veelgestelde vragen

    Vraag 1: Hoe dun kun je een wand bewerken op een nauwkeurig draaiend hol cilinderonderdeel?

    A: We bewerken wanden tot ongeveer 1,0 mm en worden bij beoordeling dunner, waarbij het onderdeel kort genoeg is om stijf te blijven. Stuur de tekening mee en wij bevestigen de haalbare wand met het procesplan.


    Vraag 2: Kunt u de boring concentrisch houden met de buitendiameter?

    EEN: Ja. Kotteren en draaien in één opstelling houdt de concentriciteit binnen 0,02 mm, en strakker waar de montage dit nodig heeft.


    Vraag 3: Slijpt of slijpt u boringen en draait u ze ook?

    A: We draaien en boren in eigen huis, en regelen hoon of hardchroom voor boringen die een spiegelafwerking of slijtvastheid nodig hebben. Beide worden bij het onderdeel geciteerd en niet achteraf toegevoegd.


    Vraag 4: Welke informatie moet u citeren?

    A: Een 2D- of 3D-tekening met materiaal, boortolerantie en boordiepteverhouding. Als u alleen een monster heeft, kunt u dit opsturen. Wij meten het op en sturen u een tekening ter goedkeuring terug voordat we het precisiedraaiende holle-cilinderonderdeel citeren.


    Vraag 5: Zijn er processen voor oppervlakteafwerking beschikbaar?

    EEN: Ja. Passivering, honen, hardverchromen, anodiseren en galvaniseren kunnen naar wens worden geregeld.


    Vraag 6: Hoe worden afgewerkte onderdelen geïnspecteerd?

    A: Onderdelen worden gecontroleerd door middel van maatmetingen, boringinspectie, rondheidscontrole en productieregistraties.


    Stuur onderzoek
    Contact informatie
    Voor vragen over precisiedraaionderdelen, precisiebewerkingscomponenten, CNC-gefreesde componenten of prijslijsten kunt u uw e-mailadres achterlaten en wij nemen binnen 24 uur contact met u op.
    Beoordeling:
    5.0
    X
    We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
    AfwijzenAccepteren